Tre containrar med ringlåsställningar anlände på en måndag. På onsdagen hade personalen avvisat två av dem - inte för att stålet var tunt eller att galvaniseringen var fläckig, utan för att redovisningsbladen inte fick plats i rosette...
READ MOREHyson är specialiserat på stålformar, ställningar, stålkonstruktioner och OEM-metalltillverkning.
 +86-13646196162
 info@hysonindustry.com


 sv

Få en offert
Hem / Nyheter / Branschnyheter / Formsättning av betongplattor: Guide för design, stöd och stålstödsystem
Formsättning av betongplattor: Guide för design, stöd och stålstödsystem


Formsättning av betongplattor: Guide för design, stöd och stålstödsystem
 2026.10.09
En 250 mm tjock betongplatta väger cirka 600 kg per kvadratmeter innan någon står på den. Lägg till själva formen, gjutningsbesättningen, en skip som landar snabbare än planerat och den vibrerande nålen, och den tillfälliga strukturen under håller nära 750 kg/m². All den belastningen måste förflyttas från den våta betongen in i panelen, över bärarna, ner för stöden och in i ett golv som fortfarande kan få styrka.
Slutsatsen först: på formsättning av betongplattor avgör två siffror om gjutningen går bra - det maximala stödavståndet och panelens mittspannavböjning. När båda är kontrollerade blir valet mellan plywood, stål och aluminium en fråga om återanvändning, tolerans och transportkostnad snarare än personliga preferenser.
Vad betongplattaformen verkligen bär
Plattform är inte en täckning som läggs över betongen. De första dagarna efter en gjutning är det strukturen som håller plattan på plats medan den härdar, och lastkombinationen måste täcka vart och ett av följande föremål:
- Egenvikt av färsk betong, räknat som ungefär 24 kN/m³ för normalviktsbetong, så enbart en 250 mm platta bidrar med 6 kN/m².
- Formens egenvikt, vanligtvis 0,3 till 0,5 kN/m² för timmersystem och upp till 0,7 kN/m² för ett helräfsat stålsystem.
- Konstruktionsspänning, konventionellt 1,5 kN/m² jämnt fördelad plus en 2,5 kN koncentrerad kontroll.
- Påverkan från placeringen, eftersom en pumpslang, en pump eller en vagn ger en puls som många platskontroller glömmer bort helt.
Styrka är sällan den begränsande faktorn. Avböjning är. Stål och timmer i ett plattsystem ger nästan aldrig avkastning, men en panel som sjunker i mitten tar soffiten i nivå med sig. Det visar sig senare som en tunn platta, dammande avjämningsmassa eller ett golv som inte klarar en nivåmätning. De vanliga arbetsgränserna är L/360 eller 3 mm för panelen, beroende på vad som är mindre, och L/270 till L/360 för stödelementen.
Vägg- och pelarformning är utformad för sidotrycket av färsk betong; ett horisontellt plattsystem är det inte. Att tillämpa fel regel slösar material eller, ännu värre, lämnar det vertikala belastningsfallet okontrollerat.
Jämföra platta formsättningssystem genom spann och återanvändning
Fyra tillvägagångssätt täcker de flesta projekt, och skillnaderna visar sig i återanvändning och soffitkvalitet snarare än i kostnaden för den första upphällningen.
| System | Spänn mellan stöden | Realistisk återanvändning | Bäst passform | Huvudsaklig uppsikt |
|---|---|---|---|---|
| Plywood på timmerbärare | Upp till 0,6 m | 5 till 10 hällar | Små eller oregelbundna plattor, engångshällar | Ytkvaliteten sjunker när plywooden blöts och bucklas |
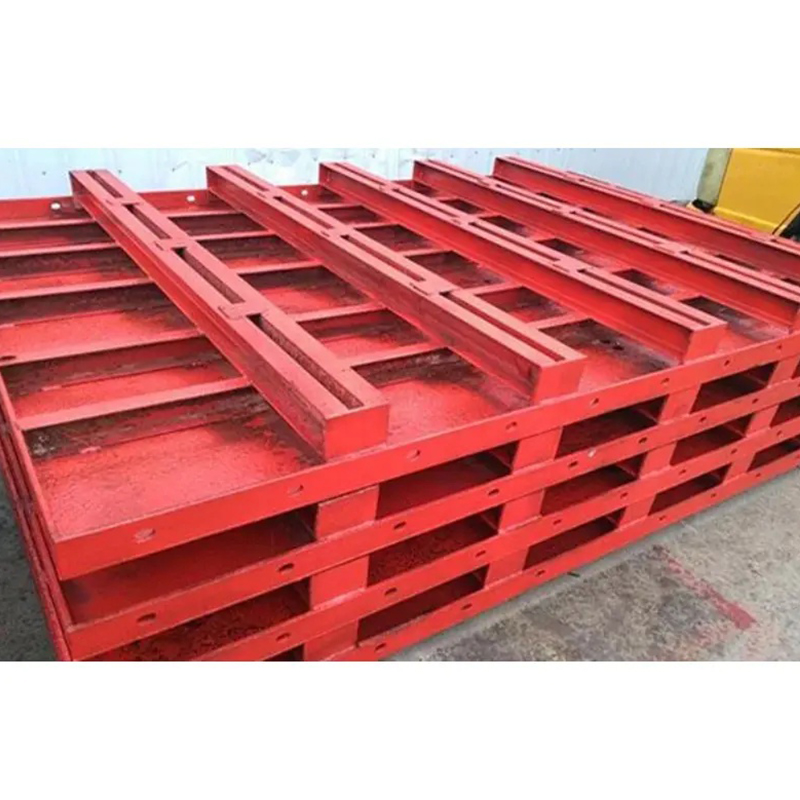
| Stålpanel med stålbärare | 2 till 4 m | 50 till 200 hällar | Repeterande golvplattor, ljusa soffits | Högre förstakostnad och tyngre manuell hantering |
| Panelsystem i aluminium | 2 till 4 m | 100 hällar | Höghus standardgolv | Lägre styvhet och mindre förlåtande för överbelastning |
| Flygande bordsform | Full vik | 50 hällar | Repetitiva tornplanlösningar | Behöver krantid och en stor uppläggningsyta |
Att byta från plywood till stål är vanligtvis den punkt där en entreprenör börjar spara pengar på en upprepad golvplatta. Vad är stålform och hur den beter sig på plats behandlas mer i detalj i våra branschnoteringar.
Rekvisita och baser: där de flesta plattproblem börjar
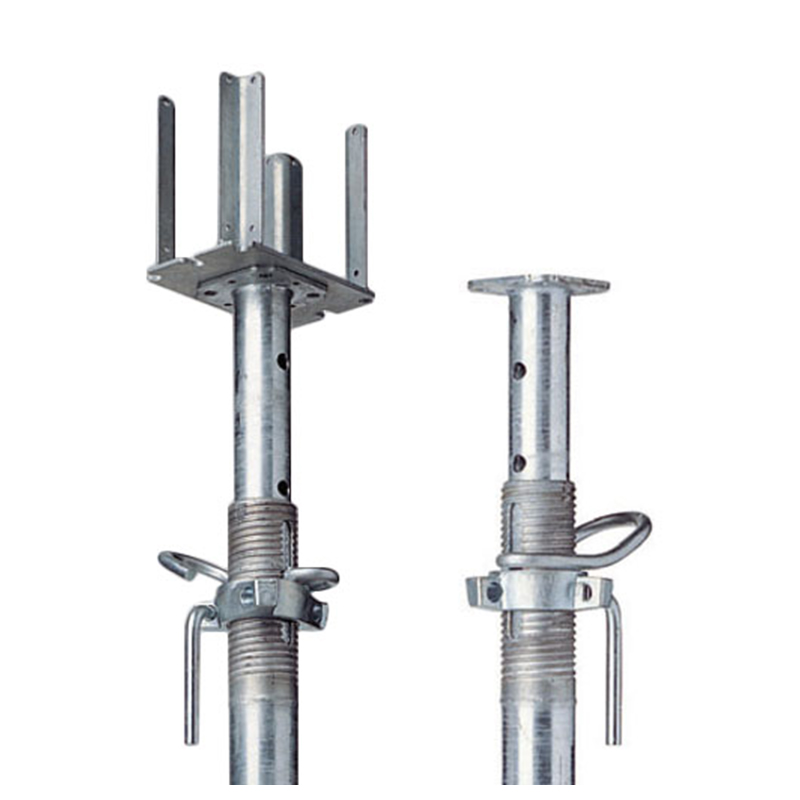
Panelerna får uppmärksamhet, men lastvägen slutar vid rekvisitan. En standard justerbar stålpropp kan bära runt 20 kN när den knappt är utdragen och ungefär 10 kN när den är helt ute - en marginal som försvinner snabbt när en besättning justerar förlängningen för att passa golvhöjden istället för designen.
Tre saker styr resultatet:
- Avstånd. Stödgallret bör följa plattans tjocklek och levande belastning snarare än vana. En 200 mm platta på ett konventionellt plywooddäck landar ofta nära ett 1,0 m gånger 1,0 m rutnät, medan en räfflad stålpanel kan spridas bredare.
- Lager i botten. Varje rekvisita behöver en bottenplatta som sitter på en bärare eller sulbräda, inte direkt på en plattkant eller en sandfläck.
- Vertikalitet och stag. Stativ, horisontella band och en förnuftig hällsekvens håller rekvisitan i lod och stoppar enheten att gå i sidled under vibrationer.
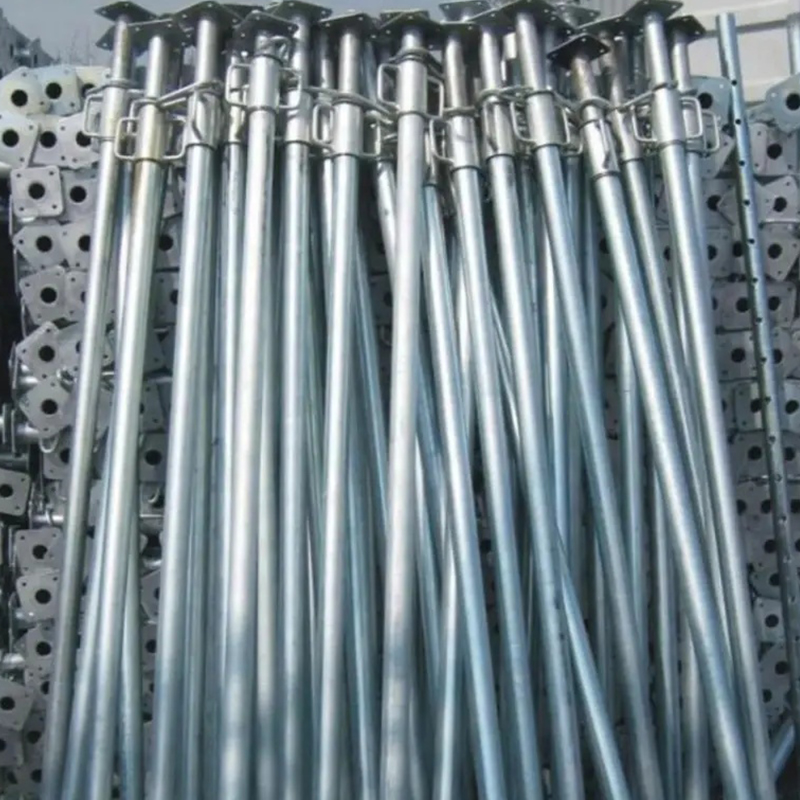 OEM stålstöd för tunga vertikala laststöd OEM-stålstöd bär vertikala belastningar i formsättningar och ställningar, med teleskopisk höjdjustering för stöd där anslutningar mellan stöd och bärare måste matcha designantaganden. Visa produkt →
Sambandet i toppen spelar lika stor roll. Ett gaffelhuvud eller U-huvuddomkraft som fångar bäraren och överför lasten till stödet är mycket mer tillförlitligt än att packa med timmerkilar, som lossnar, tappar ur eller tas bort vid nästa byte. Designantaganden behandlar normalt prop-till-bärare-anslutningen som fast, så hårdvaran bör matcha det antagandet.
Stålpaneler: Plåttjocklek, skarvar och soffittolerans
Där en platta är ljust ansikte, eller samma golvplatta gjuts tjugo gånger, tjänar en stålpanel vanligtvis sin kostnad tillbaka. Panelen bestämmer hur betongen ser ut när formen lossnar, så dessa parametrar hör hemma i specifikationen innan beställningen görs.
- Ytplattans tjocklek. Paneler byggs vanligtvis med 3 mm till 6 mm plåt. Tunn platta sparar vikt men böjer sig mer mellan revbenen, vilket är precis där en soffit visar en skugglinje.
- Revbensavstånd. Närmare ribbor ger en styvare panel och längre spännvidd, men mer svetsning och mer vikt att lyfta. Ribblayouten ska matcha det stödrutnät du faktiskt tänker använda.
- Planhet och ledtolerans. Ett ansikte utanför platt med några millimeter dyker upp som ett steg vid varje led. Be om platthetstoleransen skriftligt istället för att anta det.
- Fogdetalj. Kilklämmor, koniska stift eller bultade flänsar håller ihop panelerna under vibration. En fog som öppnar sig en millimeter under vibration lämnar en injekteringslinje som måste slipas tillbaka senare.
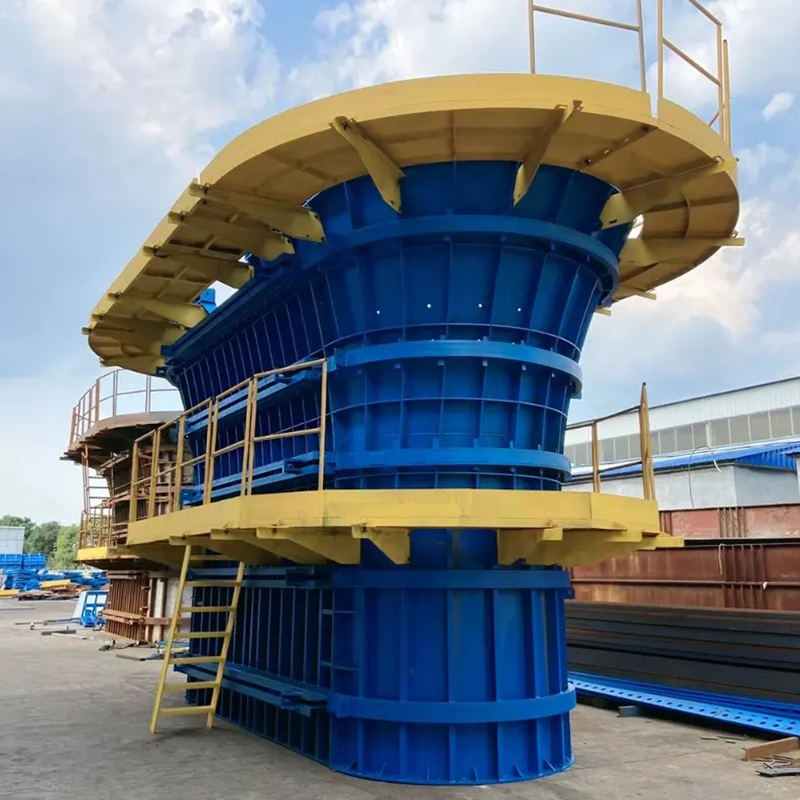
 Grundplatta stålform för stora betonggjutningar Förstärkt stålgrundsplatta stödjer djupa gjutningar med läckagesäkra kanter och modulär montering, lämpad för flottar, pålkapslar och utrustningsbaskonstruktion. Visa produkt →
Två mindre vanor avgör om en panel överlever sin hundradel: släppmedel appliceras tunt och jämnt i stället för översvämmat, och strippning i rätt ögonblick istället för så tidigt som möjligt.
 Modulära platta formskivor för rättvisa plana gjutningar Standardiserade plattformar av stål monteras snabbt för plana gjutningar, vilket ger släta, ljusa ytor med täta fogar och hållbarhet för upprepat plattarbete. Visa produkt →
Sex detaljer som kostar pengar på plattform
Dessa dyker upp om och om igen på skivpaket, och ingen av dem är exotisk:
- Beställa paneler innan återanvändning bekräftas. En panel som kostar fem upphällningar och en för femtio upphällningar är olika produkter. Fixa återanvändningsmålet först.
- Sträckning av stödgaller för att spara stål. Avstånd är ett beräknat värde, och att lossa det på plats är det snabbaste sättet att köpa en sprucken soffit.
- Slående efter kalender. Avisolering och bakstöd bör följa fälthärdade cylindrar, inte ett antal dagar skrivna före hällningen.
- Hoppa över provmonteringen. En torr passform på marken avslöjar ledproblem, saknade klämmor och felaktiga ribbor innan de är tre våningar upp.
- Citerar endast på vikt. Stålformning begränsas ofta av fraktvolym snarare än tonnage, så frakt och hantering bör jämföras på samma sätt.
- Ignorera städrutinen. Paneler som är rengjorda och belagda på rätt sätt håller längre än identiska paneler som behandlas slentrianmässigt.
Vad du ska fixa innan du frågar efter ett pris
Tre siffror bör avräknas innan en leverantör citerar, eftersom var och en ändrar designen:
- Återanvänd mål. Fem hällar, tjugo hällar eller hundra — den enda figuren pekar mot plywood, en stålpanelssats eller ett flygande bord.
- Soffit tolerans. Exponerad betong och en yta som kommer att täckas av ett förhöjt golv är två olika specifikationer.
- Leveransformat. Lösa paneler, förmonterade fack eller kompletta bord förändrar fraktvolym, krantid och arbetsplatsarbete.
En tillverkare som även skär och svetsar sin egen plåt är oftast lättare att arbeta med på tolerans, eftersom panelplanhet, ribbade och fogdetalj styrs i en verkstad istället för hos tre leverantörer.
Betongplattans formsättning belönar det tråkiga tillvägagångssättet: en lastkombination som täcker varje fall, ett stödgaller som har beräknats och hårdvara som matchar anslutningen som antas i designen. Gör det rätt och hällningen blir ett schemaläggningsproblem. Få dem fel och det blir en reparationsfaktura.
Om du jämför panelsystem, rekvisitatyper eller en anpassad uppsättning för en specifik golvplatta, skicka ritningarna och återanvändningsmålet så designen kan kontrolleras mot verklig kapacitet snarare än en katalogfigur.